一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
产业痛处:
减压蒸馏药厂车间、面团发酵池等空间VOCs(工业乙醇、酯类、混炼氢)酸度偏高,气味儿难闻;
环保性检修不断,面临着处罚危险 ;
老式生物炭吸附剂成本价高,更新的周期长,的运维压差大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预净化处理的阶段:
风暴除尘处理+静电放电收集:彻底清除废液在大中城市粉末灰尘及分泌物。
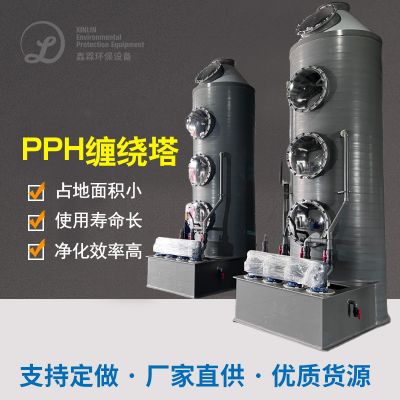
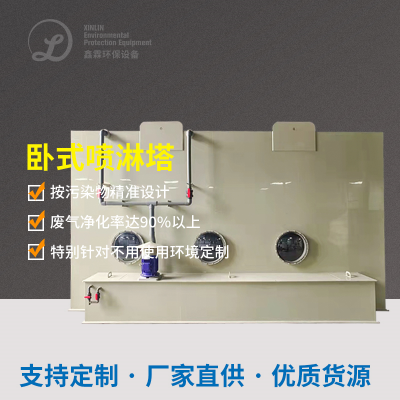
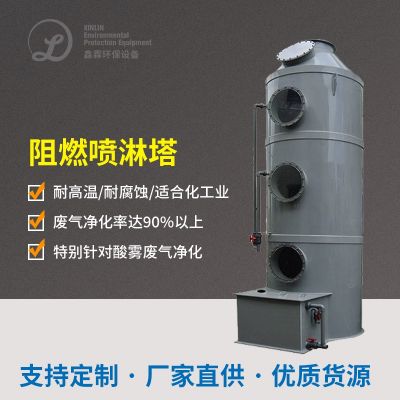
碱液自喷塔:采和酸碱性实验室气体(如混炼氢),大大减少事后设备蚀化危险因素。
便捷吸关键时期:
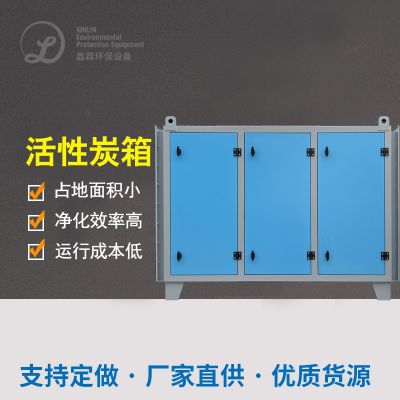
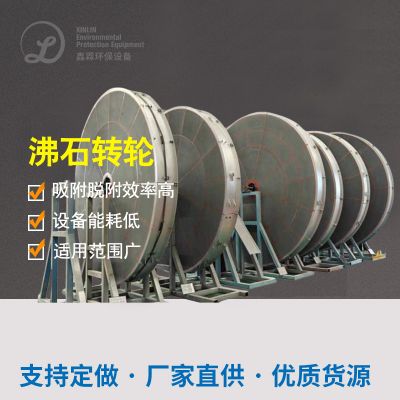
吸收性的能力:VOCs吸收性率≥95%,动图吸收性存储空间≥1.2kg/m³可溶性炭;
调成模式,:物理吸附-脱附循环系统工作,实行维持外理。
改良活力性炭纤维棉物理吸附塔(2组串连):
宽度空气净化第一阶段:
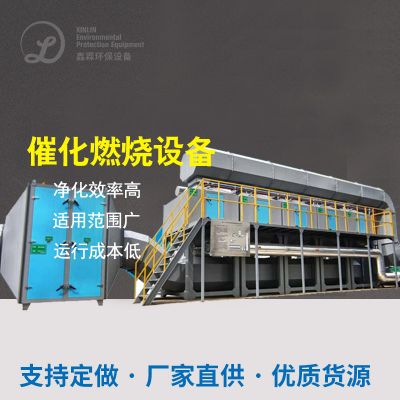
平均温度控住:280-350℃衡温燃烧物,彻底解决被分解转换成剩于VOCs为CO₂和H₂O;
电能收购:余热充分转化率≥70%,变低能源资金。
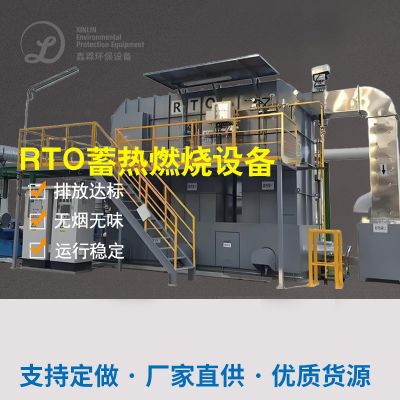
催化反应然烧配置(RTO):
三、生产设备设计与标准配置
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
方法:利用“降解剂+促使自燃”乐队组合工序,能够PLC实时更新监控浓硫酸浓度一键调降解剂/脱附设置频繁 。
重点难点2:湿性高以至于渗透性炭易饱和点
相应的对策:预整理增建排湿安装(制冷干燥处理或膜分離),将有机废气露点保持在40℃下面的。
难题3:酿酒喷涂车间密封性差
办法:设计的负压集气软件系统,合并厌氧发酵池、装灌线等全步骤流程产污点,才能减少无阻止废气排放。
五、治疗结果验正
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
经济发展成本效益分析:年节约使用渗透性炭购买费¥140万,水蒸气水耗降低了40%;
社会存在口碑效益:园区及附过刺激性气味看不见,公司员工举报率越来越低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信